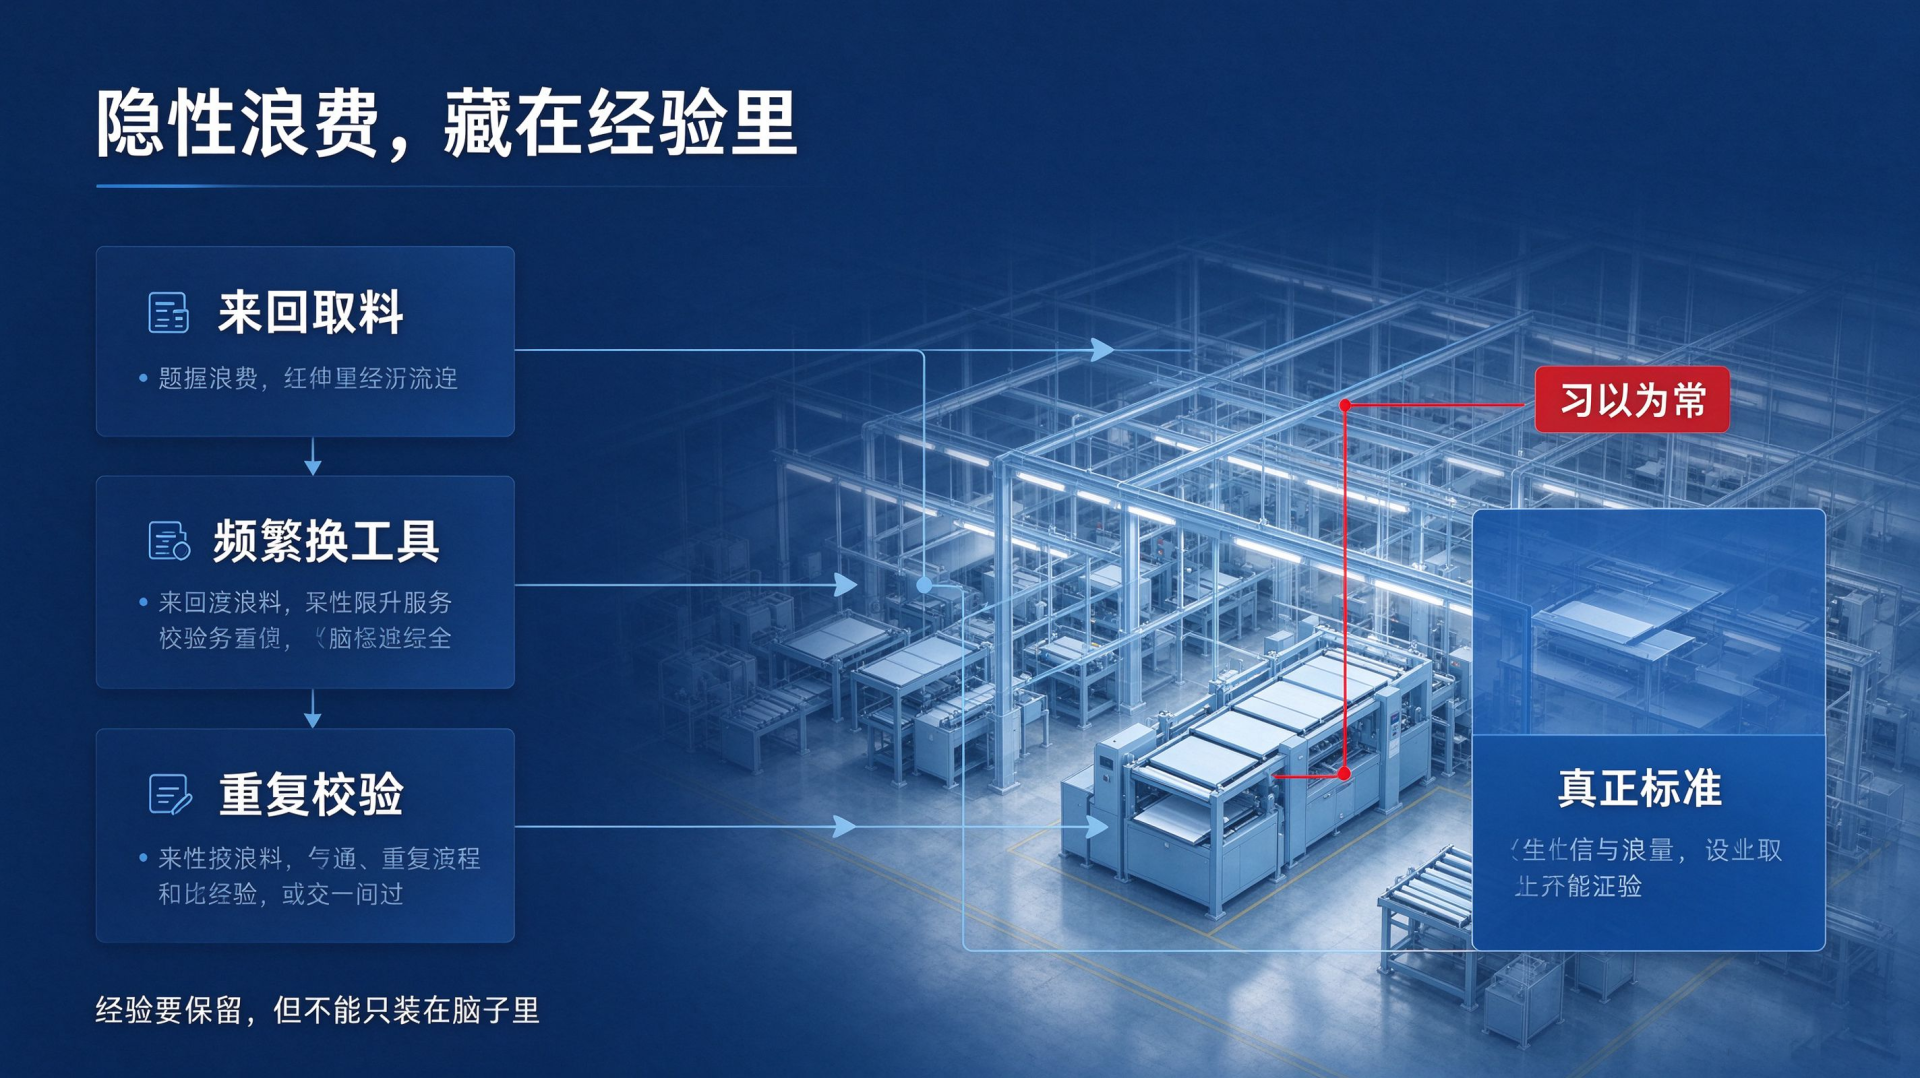
这句话,往往是工厂最大的浪费源头。经验一旦变成标准,标准又只藏在老师傅脑子里,组织就会慢慢形成一种 “隐性共识”:虽然有故障、有停机、有重复动作,但大家都觉得 “这是正常的”。真正可怕的不是问题本身,而是没人知道问题到底有多大。因为没有对标,就没有差距;没有差距,就没有改善的紧迫感。福禄克(Fluke)的转型,正是从打破这种认知盲区开始的。
一、过去的改善,为什么常常无效?
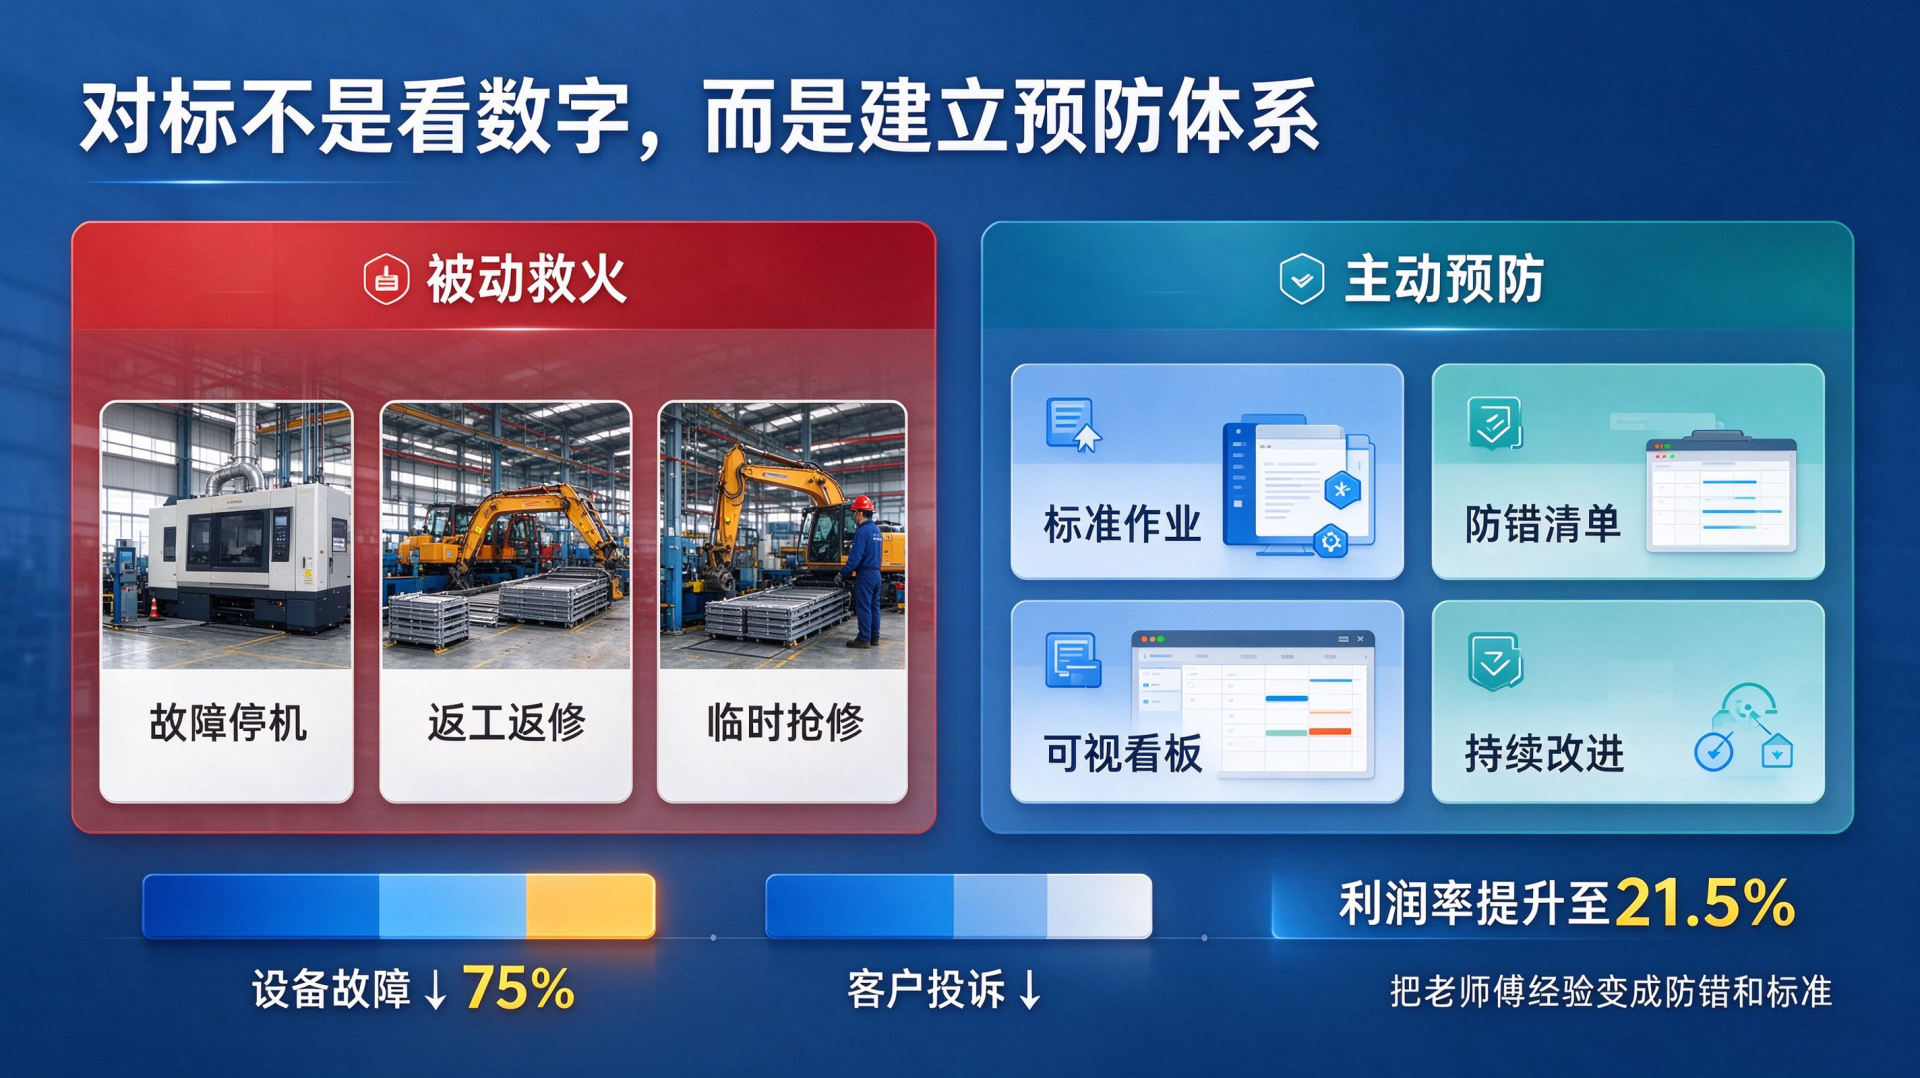
福禄克曾长期处于 “救火式” 运营状态:设备出问题就修,订单延误就催产,客户投诉就临时整改。管理层并非没有做过改善,但多数是点对点处理故障,缺少系统性视角,也没有清晰的精益对标体系。结果是:改善做了不少,却很难判断做到底算好还是不好;故障依然反复发生,停机、待工、返工像水下的暗礁,平时看不见,关键时刻却不断吞噬利润。DBS 团队入驻后,并没有先急着下压成本指标,而是先做了一件更重要的事:建立多维度精益对标框架。
二、先对标,再改善:找到真正的差距
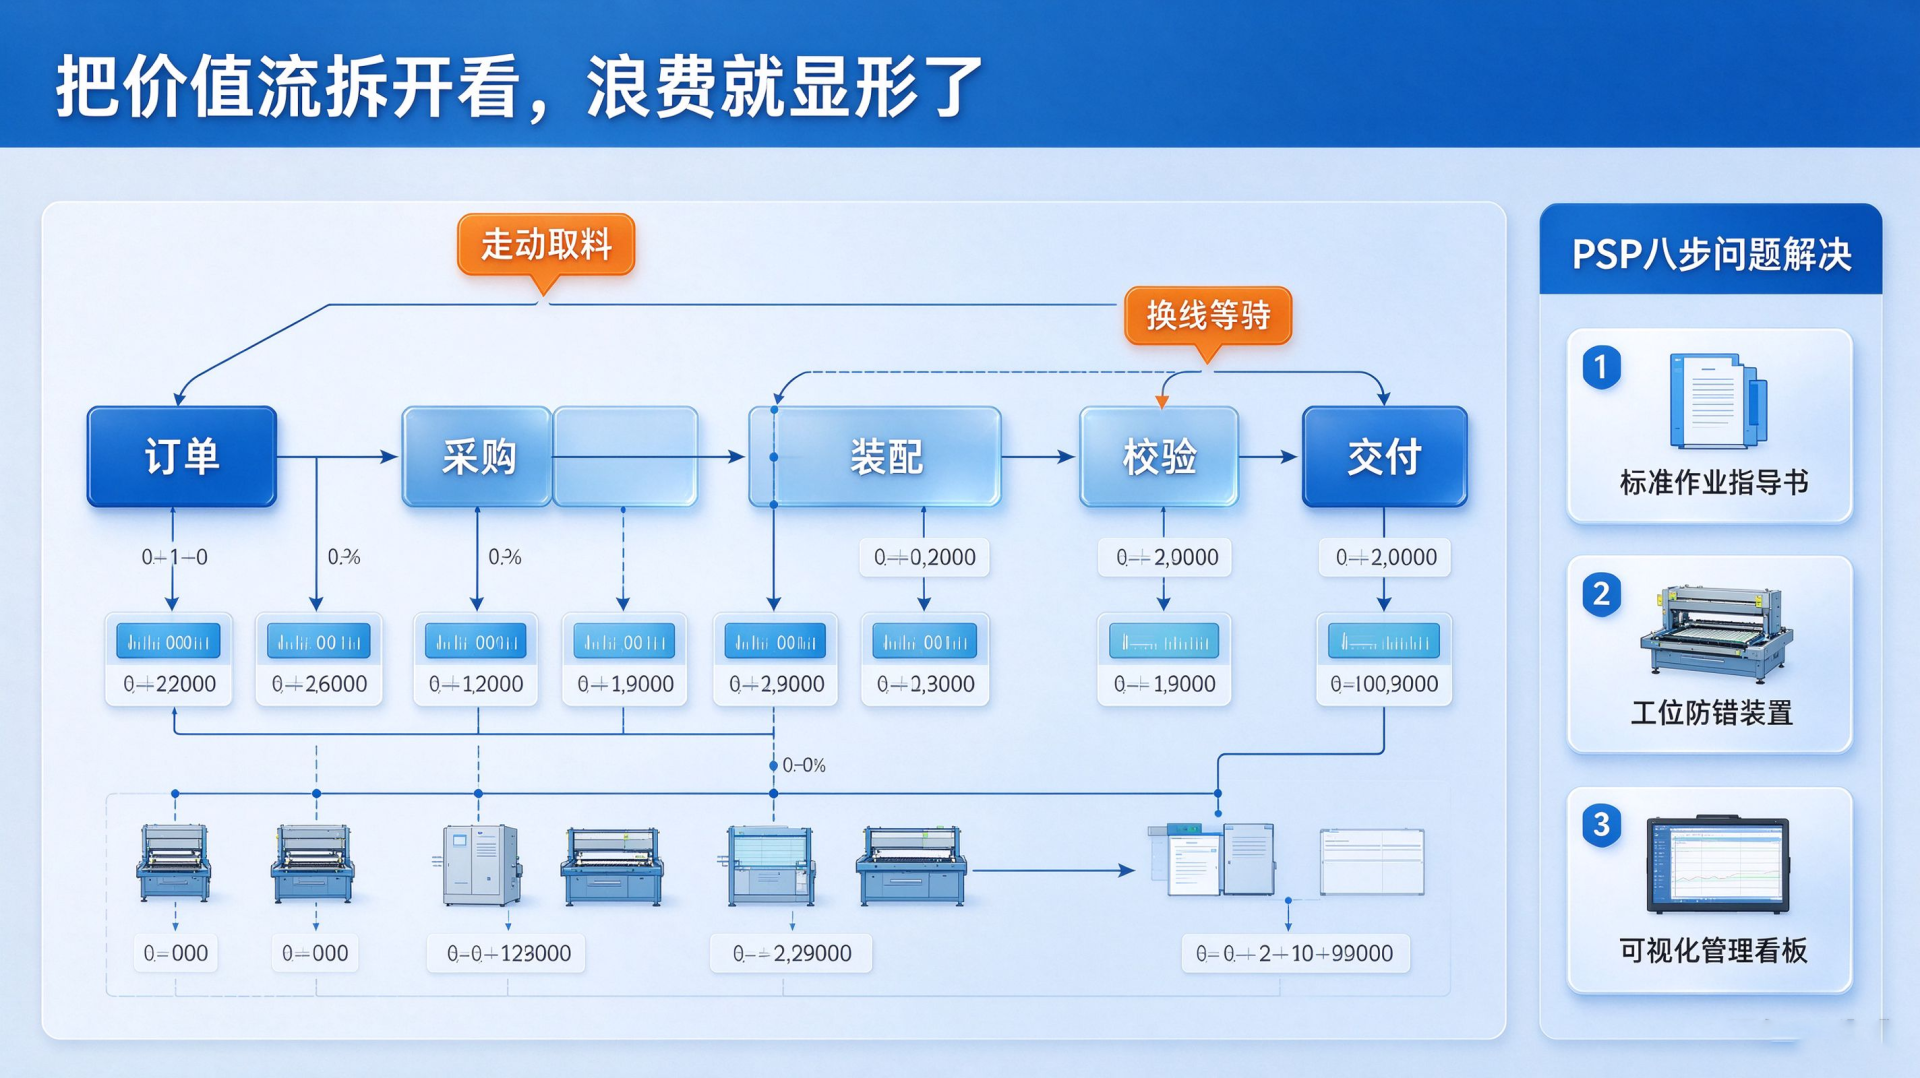
一方面,选择全球顶级精密仪器厂作为外部标杆,采集从订单、采购、装配到交付的全流程绩效数据,看****水平究竟在哪里;另一方面,在企业内部不同产品线、不同车间之间开展对标,找出最优工位、最优班组和最稳定的作业方法。有了对标坐标系,再用价值流图完整测绘装配流程,很多过去被认为 “正常” 的浪费,开始被显性化:
随后,团队用 PSP 八步问题解决流程重新梳理 23 道工序,建立统一标准作业指导书,并同步引入工位防错装置和可视化管理看板。这一步的关键,不是增加更多检查,而是把经验从 “人的脑子里” 转移到 “流程、标准和防错机制里”。
三、半年之后,变化开始出现
实施约半年,福禄克设备故障发生率下降约 75%,客户投诉明显减少。后续企业又开启二次对标,将换型时长、一次合格率、人均产出、新品交付周期等指标持续与标杆对比,利润率逐步提升至 21.5%。这个案例最值得借鉴的地方,不是某一项改善动作,而是它重塑了组织的问题意识:原来 “一直这么干”,并不等于 “这样干最好”。同样的逻辑,也出现在丹纳赫的产能规划实践中。欧洲一家医疗耗材厂通过对标客户日拉动节拍,在不新增核心设备的情况下,重组灌装、灭菌、包装三段工序,最终交付效率提升 28%,在制品下降 41%。可见,很多工厂的问题,并不是设备不够先进,而是管理经验没有被显性化、数据化和标准化。
四、对 1 亿 —10 亿规模工厂,这招为什么性价比高?
对于中等规模制造企业而言,精益对标并不一定需要重金换线,也不需要复杂的管理系统先行。更现实的路径是:先画出自己的价值流和作业标准,再找标杆比对差距,把隐性浪费显性化,把老师傅经验变成防错机制和标准作业。
标准显性化
:把关键工序的作业步骤、节拍、工具、校验要求写进标准作业指导书;
问题显性化
:建立设备故障、停机、待工、返工、换型等数据记录,让浪费看得见;
差距显性化
:与行业标杆、内部优秀班组对比,明确改善目标和优先级。
高胜咨询洞察
高胜咨询 15 年来服务超过 2000 家制造企业,最怕听到的一句话就是:“我们一直这么干。”经验本身有价值,但经验不能只装在脑子里。一旦经验变成唯一标准,组织就会失去判断异常和持续改善的能力。精益对标的第一步,不是先定考核指标,而是帮工厂把隐性经验显性化:标准作业、防错清单、可视化看板全部文档化,再对标行业标杆找差距。很多客户在三个月左右就能看到故障率和不良率明显下降,而且改善结果不再依赖某一个人。换句话说,真正有效的精益转型,不是把老师傅换掉,而是把老师傅的经验变成组织能力。工厂管理问题,欢迎扫码免费咨询
(添加微信,专家老师答疑解惑)






 English


